2026-10-22
Als ein Lebensmittelexporteur seine zweite Dosenherstellungslinie plante, begann er nicht mit dem schnellsten Angebot. Es begann mit einer Ablehnungsmeldung: Der Hauptkäufer hatte eine Charge aufgrund von Abweichungen im Endrollprofil zurückgesendet. Das Ingenieurteam definierte zunächst die Toleranzanforderungen und verglich erst dann die Maschinenkonfigurationen. Diese Reihenfolge unterscheidet eine Linie, die Kundenaudits besteht, von einer Linie, die ständig Nacharbeiten produziert.
In diesem Leitfaden wird erklärt, was eine Maschinenlinie zur Dosenherstellung enthält, wie sich die Hauptkonfigurationen vergleichen lassen und welche Auswahlfaktoren den größten Einfluss auf die Kosten pro Dose und die langfristige Zuverlässigkeit haben.
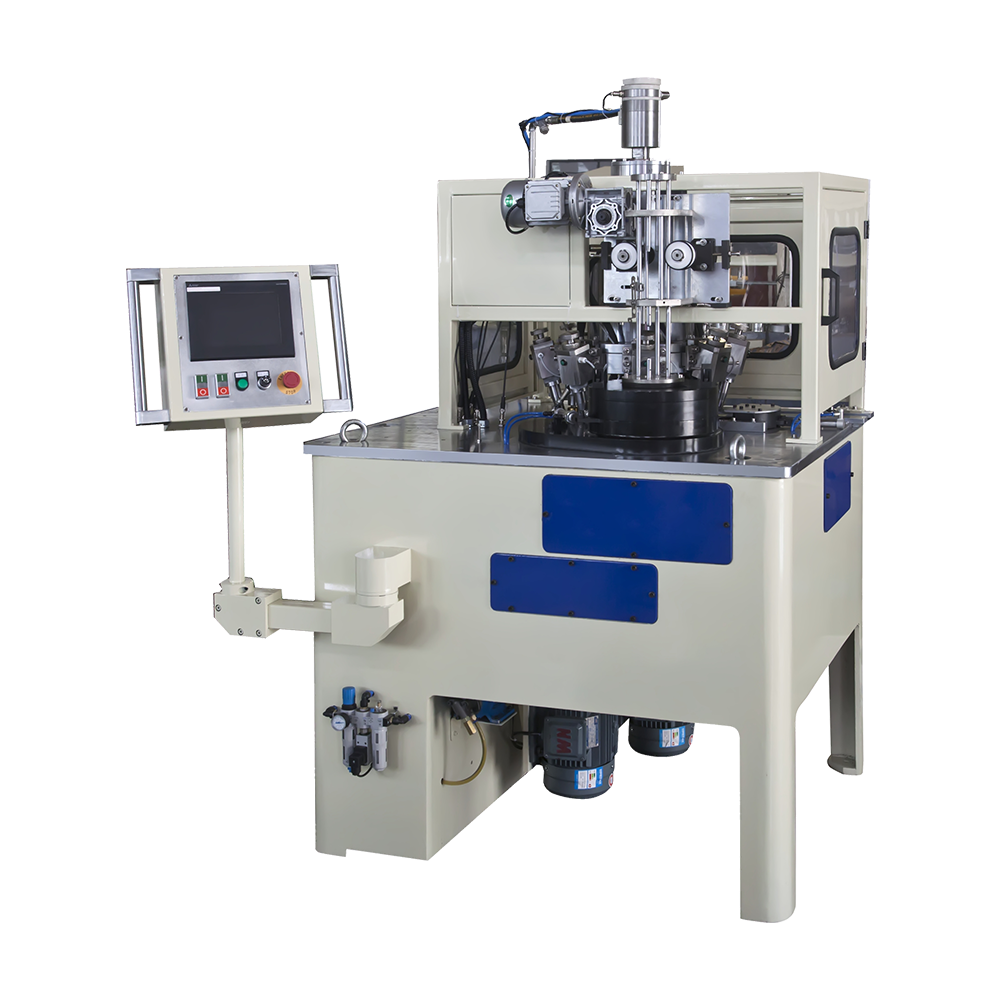
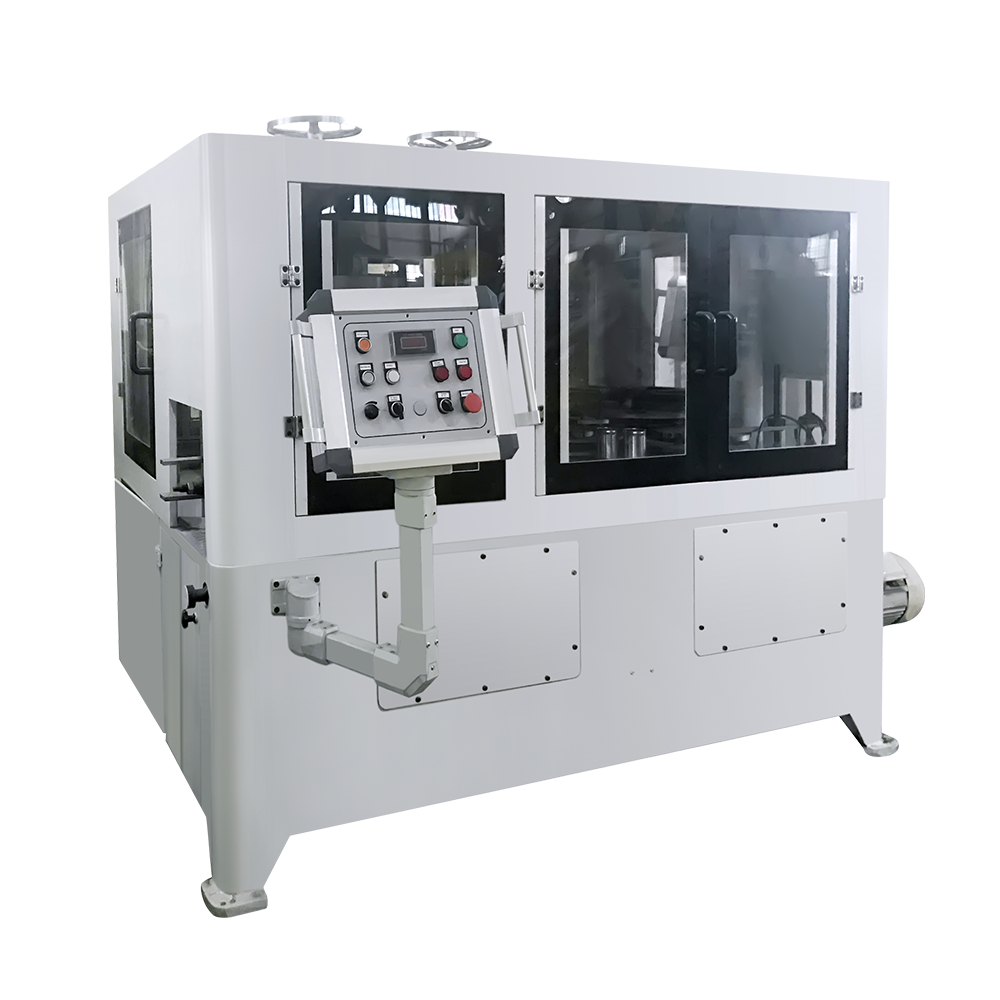
A Dosenherstellungsmaschine ist in den meisten Metallverpackungsbetrieben keine einzelne Einheit. Bei einer dreiteiligen Dosenlinie handelt es sich um eine Abfolge von Stationen, die mit gewickeltem oder blechförmigem Metall beginnt und mit einer auf Dichtheit geprüften, verschlossenen Dose endet, die zum Abfüllen bereit ist. Der Kernablauf ist wie folgt:
Jede Station hat ihre eigenen Qualitätsparameter. Der Schweißer bestimmt die Nahtfestigkeit und die Überlappungskonsistenz; Der Flanger steuert die Flanschbreite und den Curl-Zustand. Der Verschließer muss über den gesamten Umfang einen bestimmten Nahtabstand einhalten. Eine Änderung in einer vorgelagerten Station breitet sich stromabwärts aus, weshalb integrierte Maschinen als Gesamtsystem und nicht nach der Geschwindigkeit einzelner Stationen bewertet werden.
Lieferanten mit einer langen Produktionsgeschichte, wie Zhejiang Jinying Food Machinery, das seit 1978 mehr als 10.000 Dosen- und Dosendeckelmaschinen gebaut hat, liefern normalerweise die gesamte Sequenz als aufeinander abgestimmte Stationen. Dadurch entfällt das technische Risiko, Geräte unterschiedlicher Hersteller mit inkompatiblen Transferhöhen, Timings und Steuersignalen zu verbinden.
Käufer vergleichen typischerweise mehrere Konfigurationen. Die folgende Tabelle fasst die Haupttypen zusammen und gibt an, wo sie jeweils passen.
| Konfiguration | Typische Anwendung | Hauptvorteil |
|---|---|---|
| Einzelstationskombinator | Milchpulverdosen, Kleinserien | Kompakte Stellfläche und schnellerer Formatwechsel |
| Kombinator mit zwei Stationen | Milchpulverdosen mit höherem Leistungsbedarf | Zwei Formstationen, ausgeglichen durch ein Transfersystem |
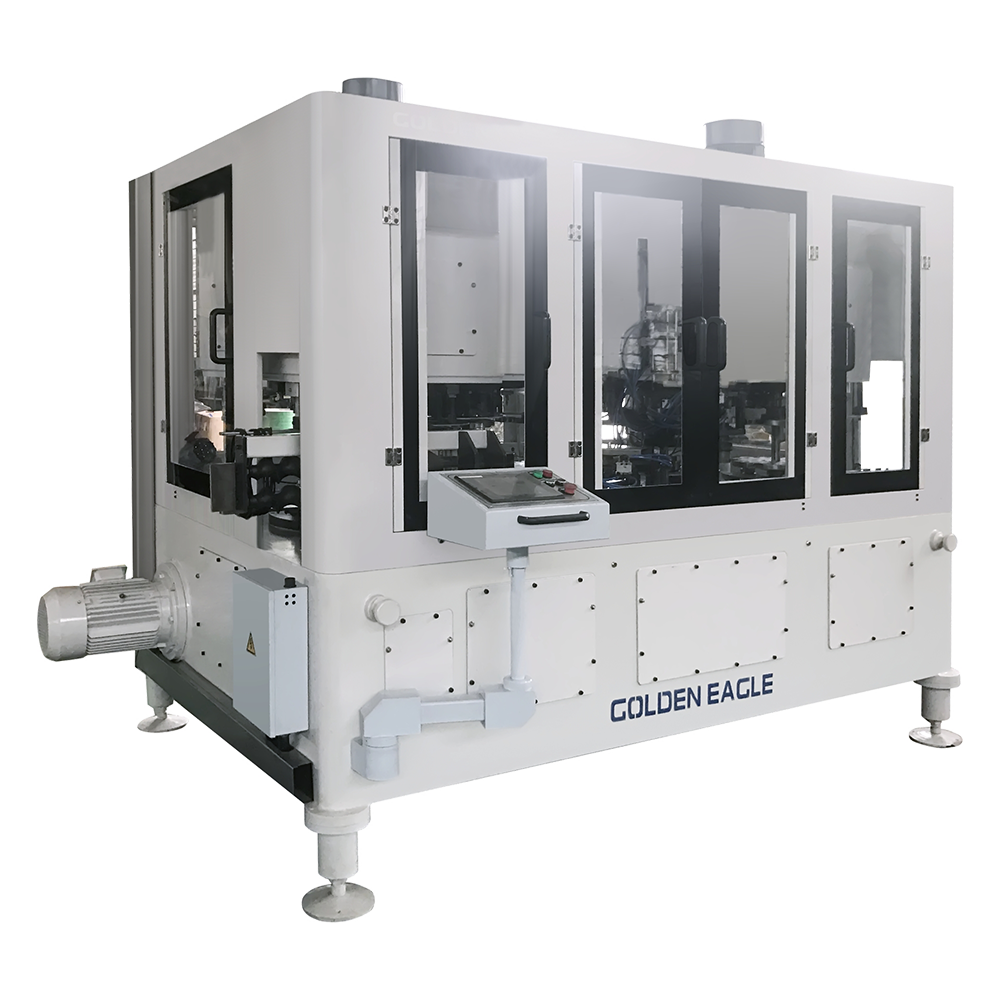
| Kombinator mit drei Stationen | Lebensmittel- und Getränkedosen, mittlere bis hohe Leistung | Höherer Durchsatz bei stabiler Körperübergabe |
| Kombinator mit vier Stationen | Lebensmittel- und Getränkedosen, Großserienlinien | Maximale integrierte Leistung einer Maschine |
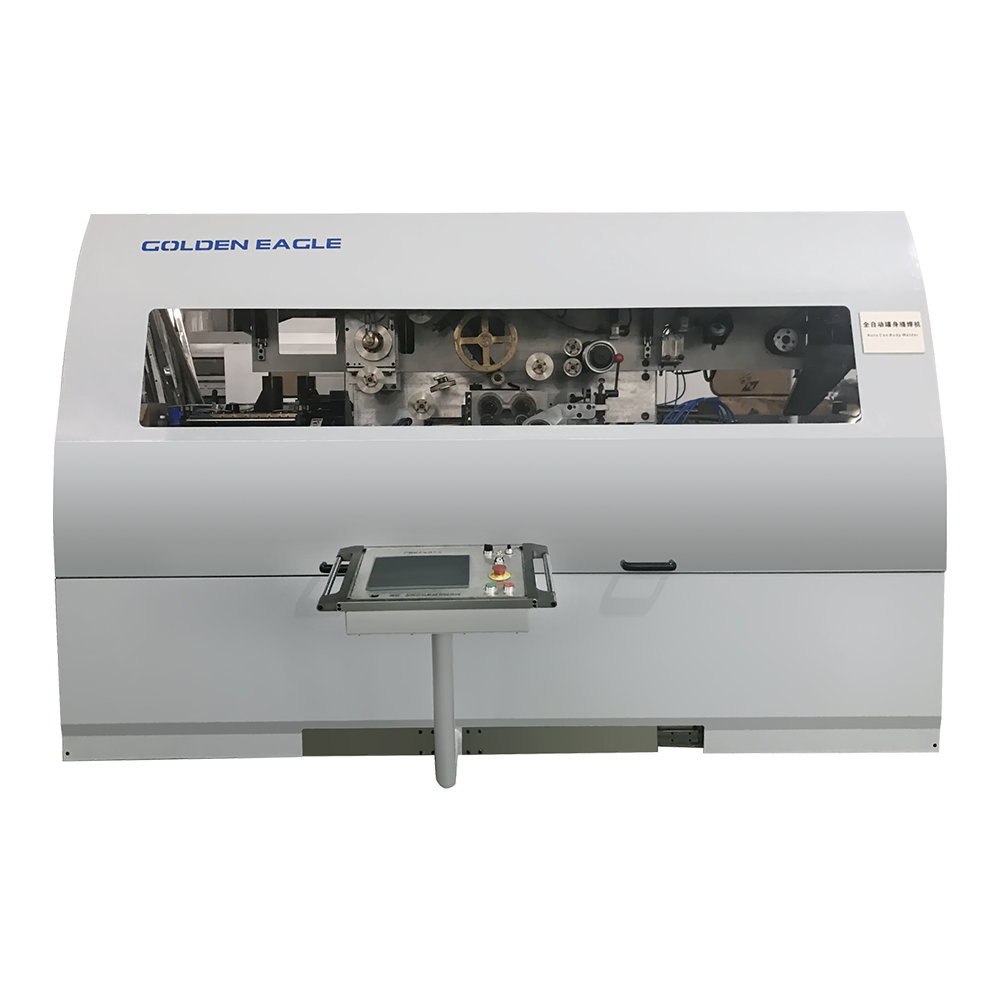
| Eigenständiges Schweißgerät für Dosenkörper | Anlagen, die mehrere Dosenhöhen auf einer Linie produzieren | Schneller Wechsel der Schweißwerkzeuge für unterschiedliche Abmessungen |
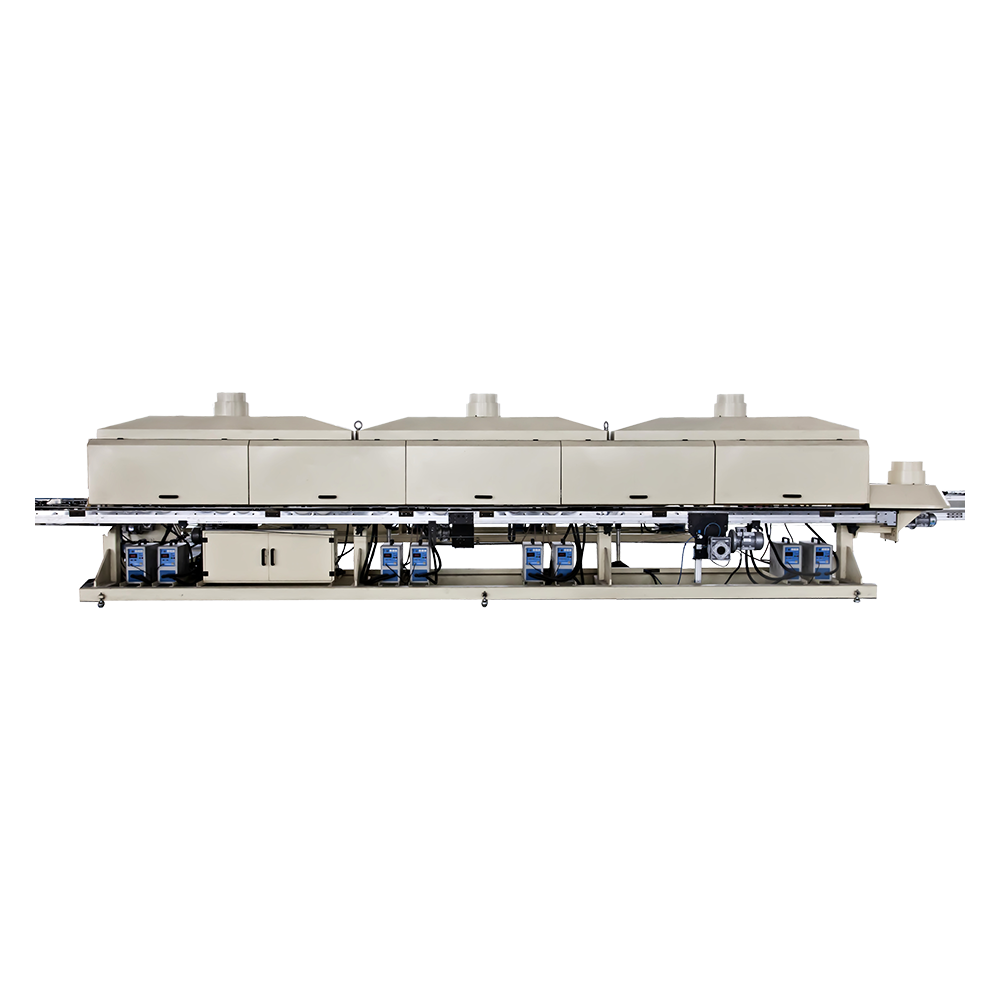
Ebenso wichtig ist die Produktion der Endabdeckung. Eine separate Enddeckellinie formt den Deckel, trägt die Dichtmasse auf und trocknet diese. Wenn Sie Easy-Open-Ends herstellen, benötigen Sie außerdem eine Konvertierungspresse sowie eine Nachreparatur-Beschichtungs- und Trocknungsmaschine. Käufer, die bei der Planung die Kapazität des Enddeckels vergessen, stellen oft fest, dass die Linie des Dosenkörpers über die Linie des Deckels hinausragt, was zu einem Engpass führt, dessen Behebung später teuer ist.
Die Nennleistung ist die sichtbarste Zahl in einem Angebot, aber nicht die wichtigste. Verwenden Sie stattdessen die folgenden Kriterien und bitten Sie um einen schriftlichen Wert für jedes dieser Kriterien.
Definieren Sie akzeptable Grenzwerte für Flanschbreite, Körperüberlappung, Nahtspielraum und Endwellung, bevor Sie Maschinen vergleichen. Wenn Ihre Kunden eine Doppelnaht-Abrissprüfung durchführen, muss die Maschine über die gesamten Produktionsschichten hinweg enge Toleranzen einhalten, nicht nur während des Abnahmeversuchs.
Bei Anlagen mit mehreren Dosendurchmessern oder -höhen pro Woche kann die Umrüstzeit wichtiger sein als die Höchstgeschwindigkeit. Erkundigen Sie sich, wie lange der Wechsel von Matrizensätzen, Falzrollen und Transferschienen dauert und ob das Wechselsystem im Lieferumfang enthalten ist.
Verschiedene Dosenkörper verwenden unterschiedliche Plattendicken, Härtegrade und Beschichtungsarten. Stellen Sie sicher, dass der Nennbereich der Maschine sowohl Ihre aktuelle Metallspezifikation als auch die nächste, die Sie möglicherweise benötigen, abdeckt.
Matrizen, Falzrollen und Schweißrollen verschleißen. Eine preisgünstigere Maschine mit kurzlebigen Werkzeugen kann ihren Preisvorteil in zwei Jahren aufzehren. Fragen Sie nach der Werkzeuglebensdauer in Anzahl der Hübe oder Dosen sowie nach den Kosten und der Lieferzeit für jedes Ersatzteil.
Die Nenngeschwindigkeit setzt eine kontinuierliche Materialzufuhr und sofortige Entnahme der fertigen Dosen voraus. Wenn Ihre vor- oder nachgelagerten Geräte dies nicht leisten können, ist der tatsächliche Durchsatz geringer. Lieferanten können die effektive Kapazität anhand Ihres Schichtmusters, der Zuführmethode und der Verpackungsanordnung berechnen.
Um zu verstehen, wie sich Konfigurationsoptionen auf die potenzielle Leistung auswirken, vergleichen Sie den folgenden relativen Kapazitätsindex. Die Zahlen sind auf den Doppelstations-Combiner als 100 normiert, sodass sie eher Proportionen als absolute Maschinenspezifikationen zeigen.
Diagramm 1. Relativer Kapazitätsindex nach Maschinenkonfiguration, normalisiert auf Doppelstation = 100.
Die Auswahl einer größeren Konfiguration ist nur dann wirtschaftlich, wenn Sie die Linie weiterhin mit Material versorgen und Personal für zusätzliche Schichten bereitstellen können. Wenn die Marktnachfrage allmählich wächst, kann ein Drei-Stationen-Kombinator mit freier Übertragungskapazität sinnvoller sein als ein Vier-Stationen-Modell, das im ersten Jahr bei 60 % Auslastung im Leerlauf läuft.
Die Kosten pro Dose sind die endgültige Entscheidungsmetrik. Es umfasst mehrere Komponenten:
Eine Maschine mit 4 % durchschnittlichem Ausschuss statt 1,5 % kostet über ein Jahrzehnt weit mehr als der anfängliche Preisunterschied zwischen den Lieferanten. Die Leitungsbalance ist ein separates Risiko. Wenn die Nenngeschwindigkeit des Karosserieschweißgeräts höher ist als die Geschwindigkeit der Bördelstation, ist die überschüssige Kapazität nicht nutzbar, es sei denn, Sie fügen Puffer hinzu. Fragen Sie den Lieferanten nach der Geschwindigkeitsbewertung jeder Funktionsstation und prüfen Sie, ob die Maschine über eine integrierte Pufferung oder elektronische Synchronisierung zwischen den Stationen verfügt.
Hier kommt es auf langjährige Serviceerfahrung über viele Produkttypen an. Ein Lieferant, der Tausende von Maschinen für Lebensmittel-, Getränke-, Milchpulver-, Aerosol- und Chemikaliendosenlinien geliefert hat, kann beim Ausgleich von Kompromissen besser beraten als einer, der nur einen einzigen Maschinentyp anbietet.
Bevor Sie einen Kaufvertrag unterzeichnen, klären Sie mit dem Lieferanten folgende Punkte ab:
Lieferanten mit einer langen Fertigungsgeschichte, wie Zhejiang Jinying Food Machinery, das seit 1978 Maschinen zur Dosenherstellung herstellt und mehr als 350 geschulte Mitarbeiter beschäftigt, verfügen oft über einen größeren Bestand an Verschleißteilen für alte und neue Modelle. Das ist ein praktischer Vorteil, wenn ein unerwarteter Ausfall der Falzrolle Ihre Linie stoppt.
Exporte nach Europa, Asien, Afrika sowie Nord- und Südamerika sind ein weiteres Signal: Maschinen, die in unterschiedlichen Klimazonen, Metalllieferanten und Wartungskulturen eingesetzt werden, weisen auf eine robuste Konstruktion hin. Dennoch ist jede Pflanze anders. Senden Sie Ihre tatsächlichen Dosenzeichnungen, Metallspezifikationen und Zielgeschwindigkeit an den Lieferanten, bevor Sie ein Angebot anfordern, und bitten Sie ihn, sich zu etwaigen Kompatibilitätsrisiken zu äußern.
Verwandte Produkte
Das 1978 gegründete Unternehmen ist eines der größten Can-Making-Maschinen im In- und Ausland.
Produktkategorien
Kontaktinformationen
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646